

融合机理与AI的精密成型过程智能监测诊断
精密成型过程一旦出现批量异常,等终检发现往往已经报废成批零件。项目把成型力学写进算法:按模具的实际动作把每个成型周期的信号切成若干段,用概率先验告诉模型该盯哪一段,再只用正常件训练出”正常”的边界,在生产节拍内判定每一件是合格、异常还是需要人工复核。方法在两条真实产线上验证,无异常样本训练的条件下准确率分别达 99.32% 和 94.92%。
项目概述
精密成型过程中,某些批量异常在过程信号里只是极短一段幅值变化,人工抽检看不见,等终检发现已经是成批退货。项目不做事后挑拣,而是在成型过程中就判定:按模具的实际动作序列把信号分段,让算法只在物理上该出问题的阶段里找证据。以冲压和注塑产线为例,同一套做法已完成验证并落地。
研究目标
把成型工艺机理转成可计算的信号分段与特征
用概率先验把工艺经验注入特征筛选过程
在没有异常样本的条件下建立正常边界与判定阈值
让异常判定能回溯到具体工序,支撑根因分析
研究方法
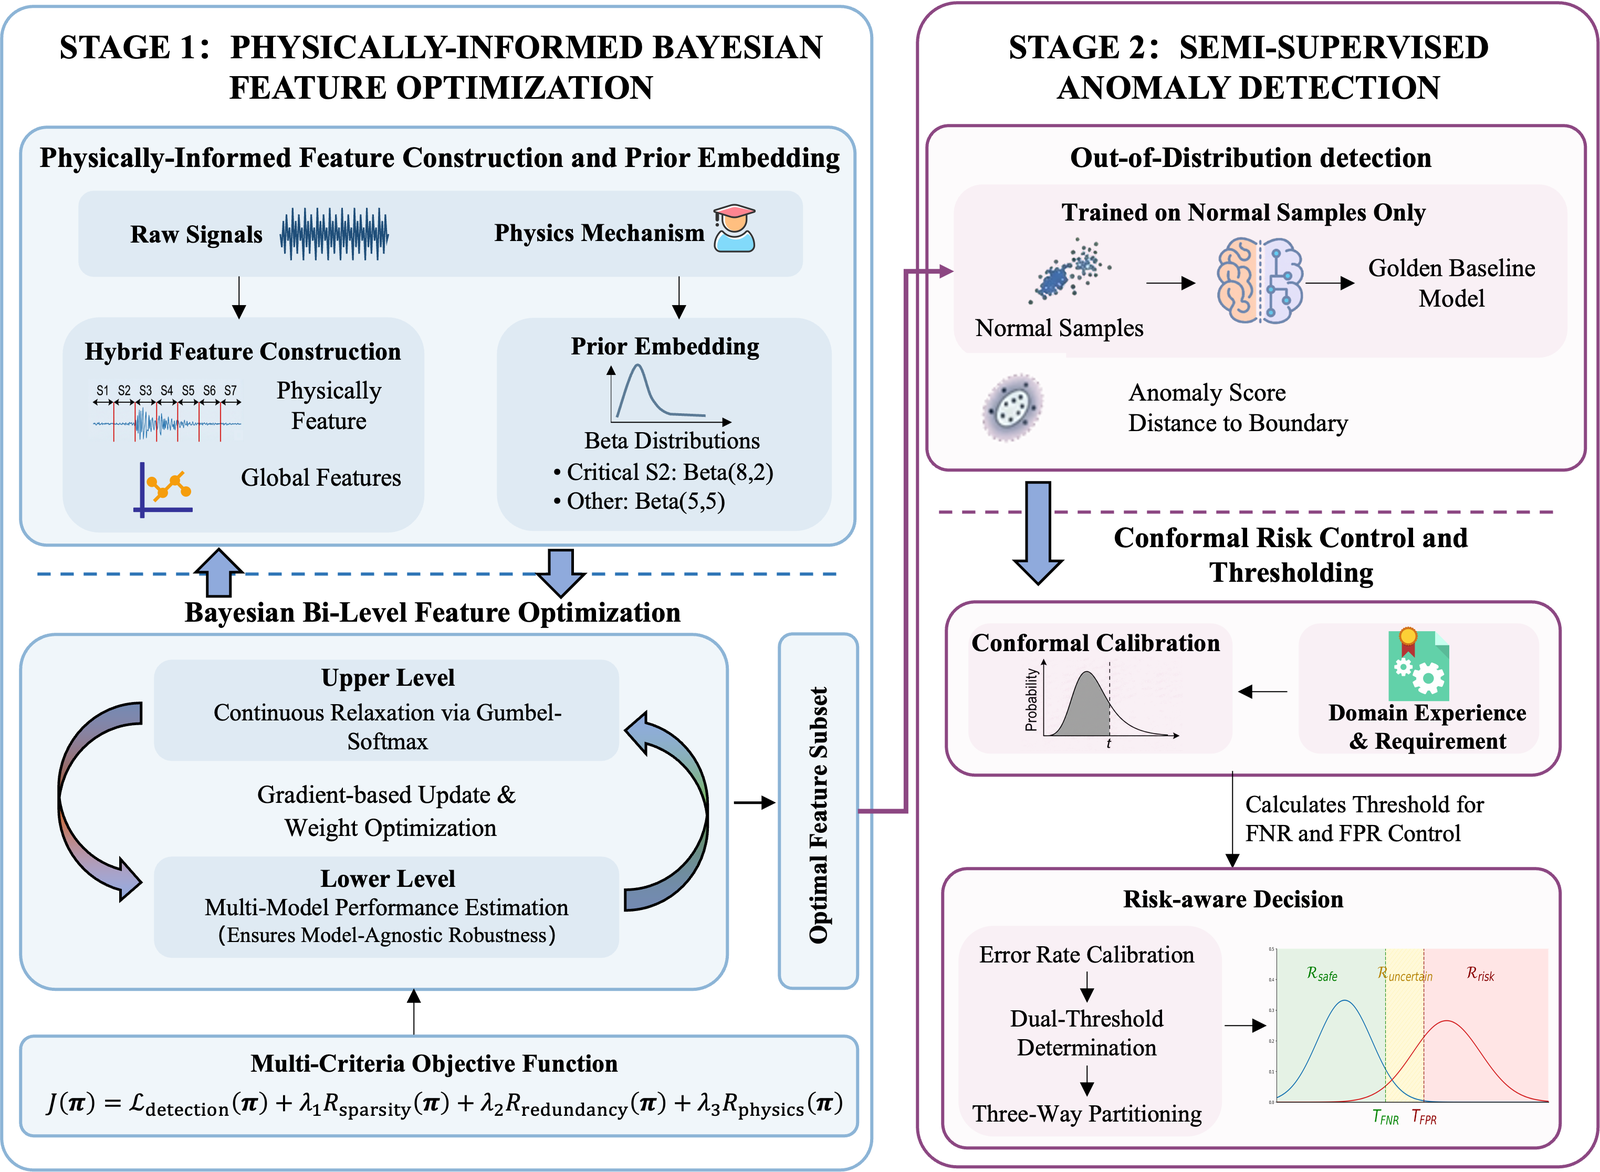
按成型力学把每个周期的信号切成若干阶段,每段提取时域与频域统计量,叠加全周期主成分构成候选特征池。用概率先验编码每项特征的工艺经验,通过连续松弛做可微搜索,在判别力、稀疏度与物理一致性之间取平衡。检测端只用正常件训练分布外检测模型,保形校准定出双阈值。
技术路线
- 1
按模具动作把信号切成段
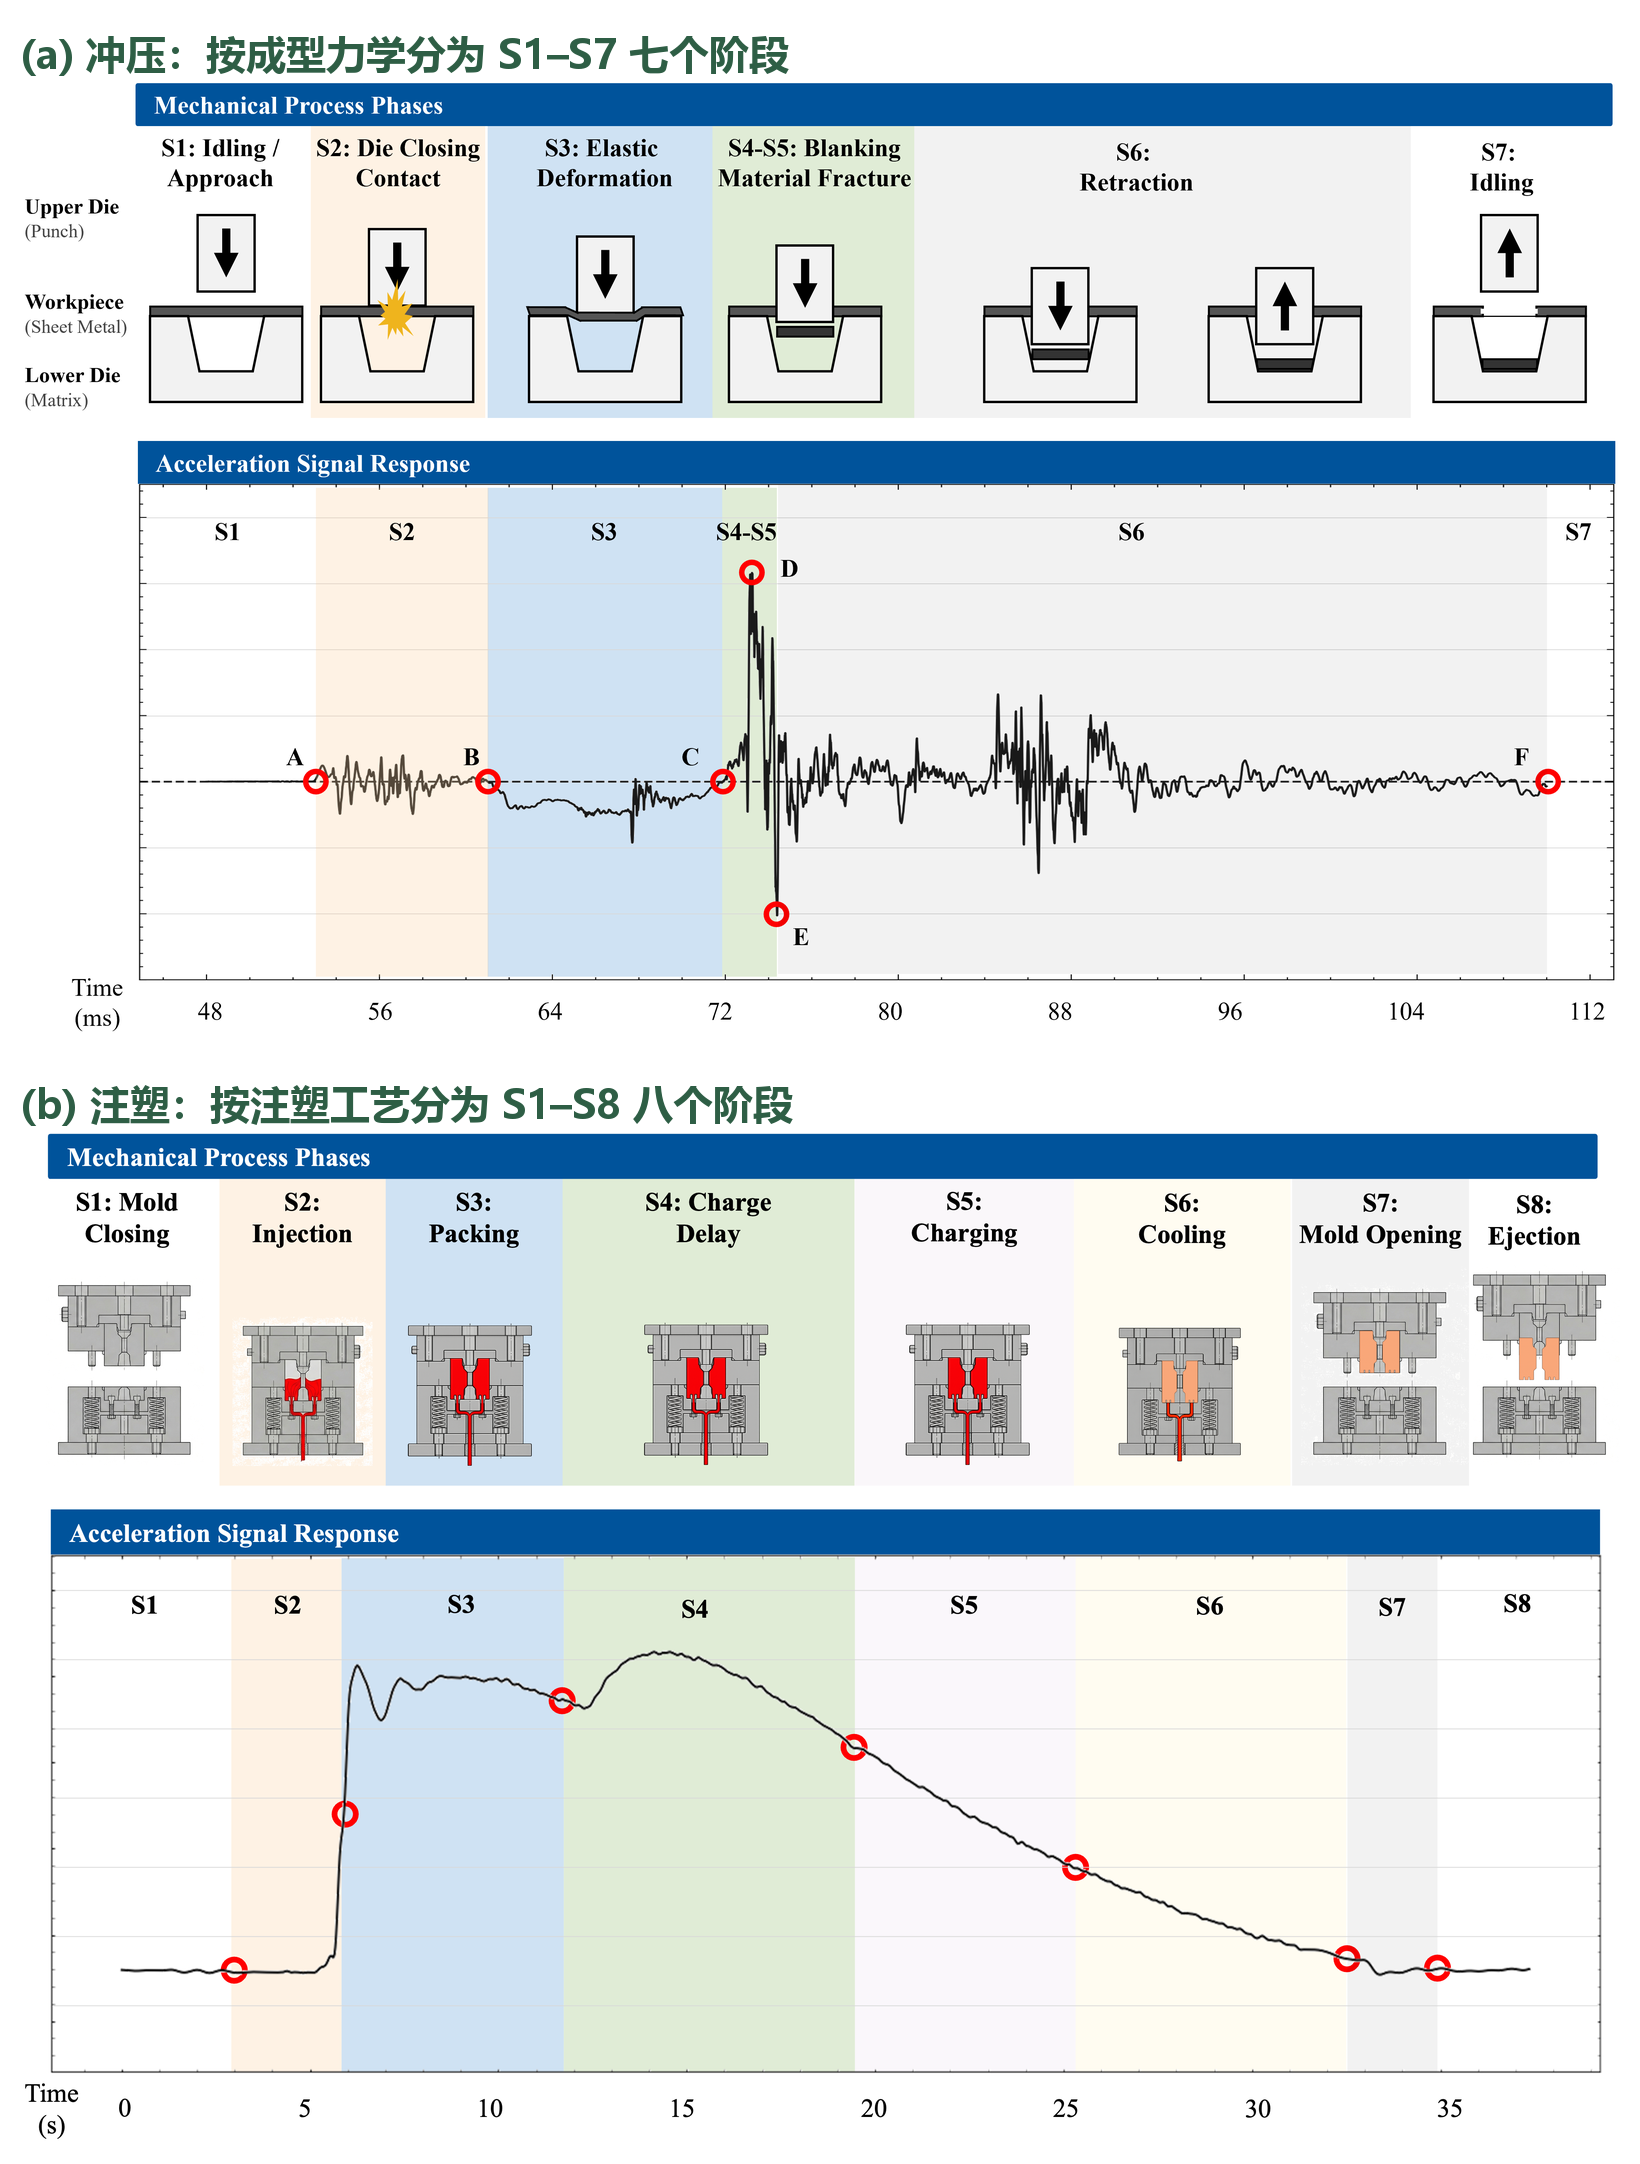
整段信号里的平均值会把局部异常抹平,所以先按机理分段。根据成型过程中模具的实际动作序列——合模、加压、成型、保持、回程等——把每个周期的信号切成若干阶段,每一阶段单独提取峰峰值、能量、谱质心等时域与频域指标。不同成型工艺的阶段划分各异,但分段提取的思路通用。
- 2
把工艺经验写成先验概率
老师傅知道哪个阶段最容易出问题,但这句话算法读不懂。做法是给每个候选特征一个概率先验:工艺经验认为高风险的阶段给高先验权重,低风险阶段给低先验权重,不确定的留成中性值交给数据自己判断。先验让特征筛选从一开始就偏向物理上该出问题的地方,而非纯粹靠统计指标。
- 3
只用正常件训练出正常边界
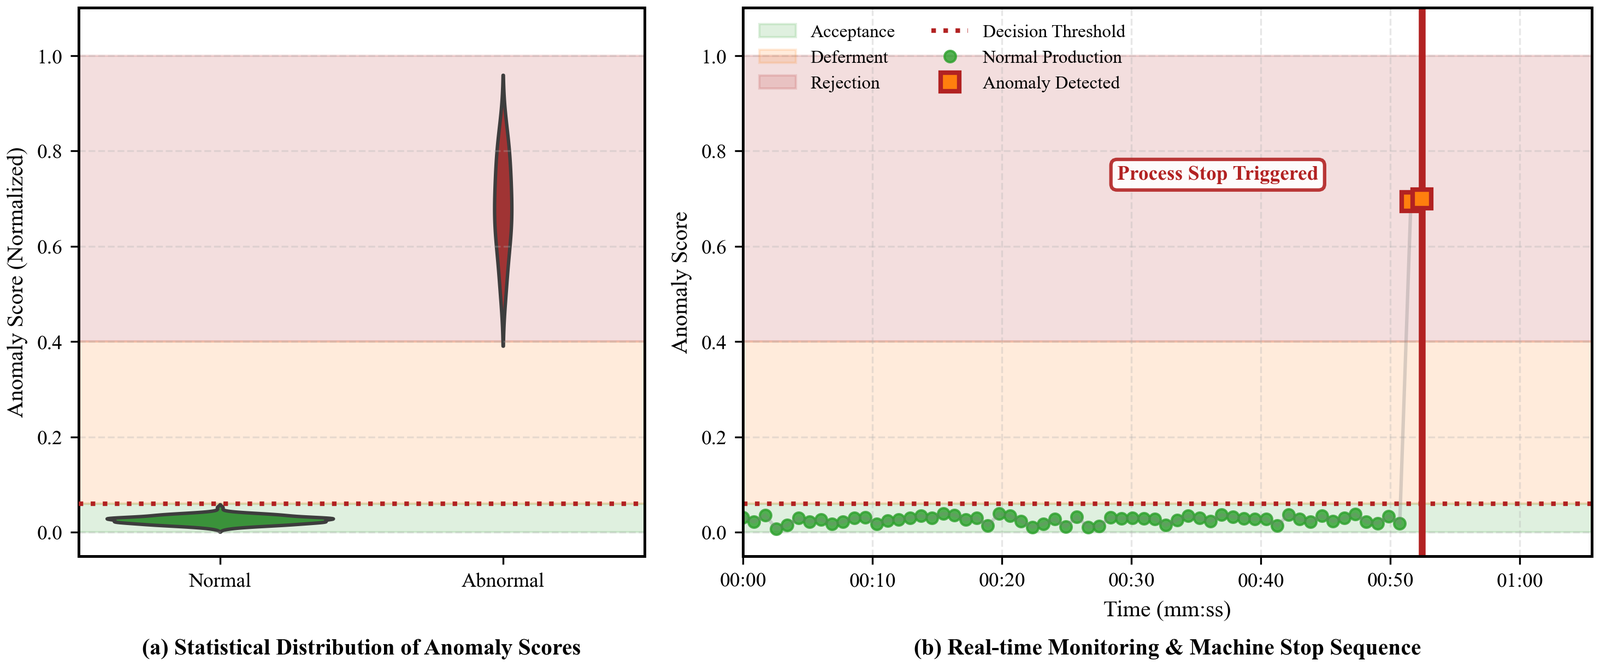
产线上异常样本本来就少,凑不出可靠的判别面。检测端换个思路:只用正常样本训练分布外检测(Out-of-Distribution,OOD)模型,学出包住正常空间的边界,异常分数取样本到边界的距离。再用保形校准同时约束漏报率和误报率,得到两个阈值,把结果分成合格、异常、待人工复核三档。
- 4
异常分数能指回具体工序
异常分数不是黑箱输出:特征筛选结果和可解释性分析共同表明,被选中的关键特征集中在成型过程中力学变化最剧烈的阶段,且异常样本在这些阶段表现出与机理一致的偏离模式。分数越高,偏离越明显,工程师据此直接定位到出问题的工步。
方法与结果
研究成果
无异常样本训练条件下准确率达 99.32%,漏报率 5.00%,低于最优对照方法
以注塑产线为例验证,准确率 94.92%、F1 达 0.907
现场应用:最小可监测 0.02 mm 异常,大批量异常下降 97.35%,出厂不良率降低 78%
适合谁 · 合作入口
想把工艺机理写进算法、在真实产线上做在线监测的同学;受微弱异常与批量报废困扰的冲压、注塑等精密成型企业。
相关论文
Physically-Informed Bayesian Feature Optimization for Semi-Supervised Industrial Anomaly Detection, Measurement Science and Technology, 2026
Profile Abstract: An Optimization-Based Subset Selection and Summarization Method for Profile Data Mining, IEEE Transactions on Industrial Informatics, 2023